Корзина пуста
- Блог

- Автоматизация кромкооблицовки на мебельном производстве — зачем цеху переходить с ручной обработки кромки на автоматический станок
Автоматизация кромкооблицовки на мебельном производстве — зачем цеху переходить с ручной обработки кромки на автоматический станок
- Информация о материале
- Блог
- 4
На типичном мебельном цехе с потоком от 150 деталей в смену ручной кромкооблицовочный станок превращается из простого инструмента в серьёзное препятствие. Оператор ведёт каждую заготовку вручную, прижимая её к клеевому узлу, и результат зависит от его опыта и концентрации. На единичных заказах это терпимо, но как только объёмы растут, участок кромления тормозит весь цех.
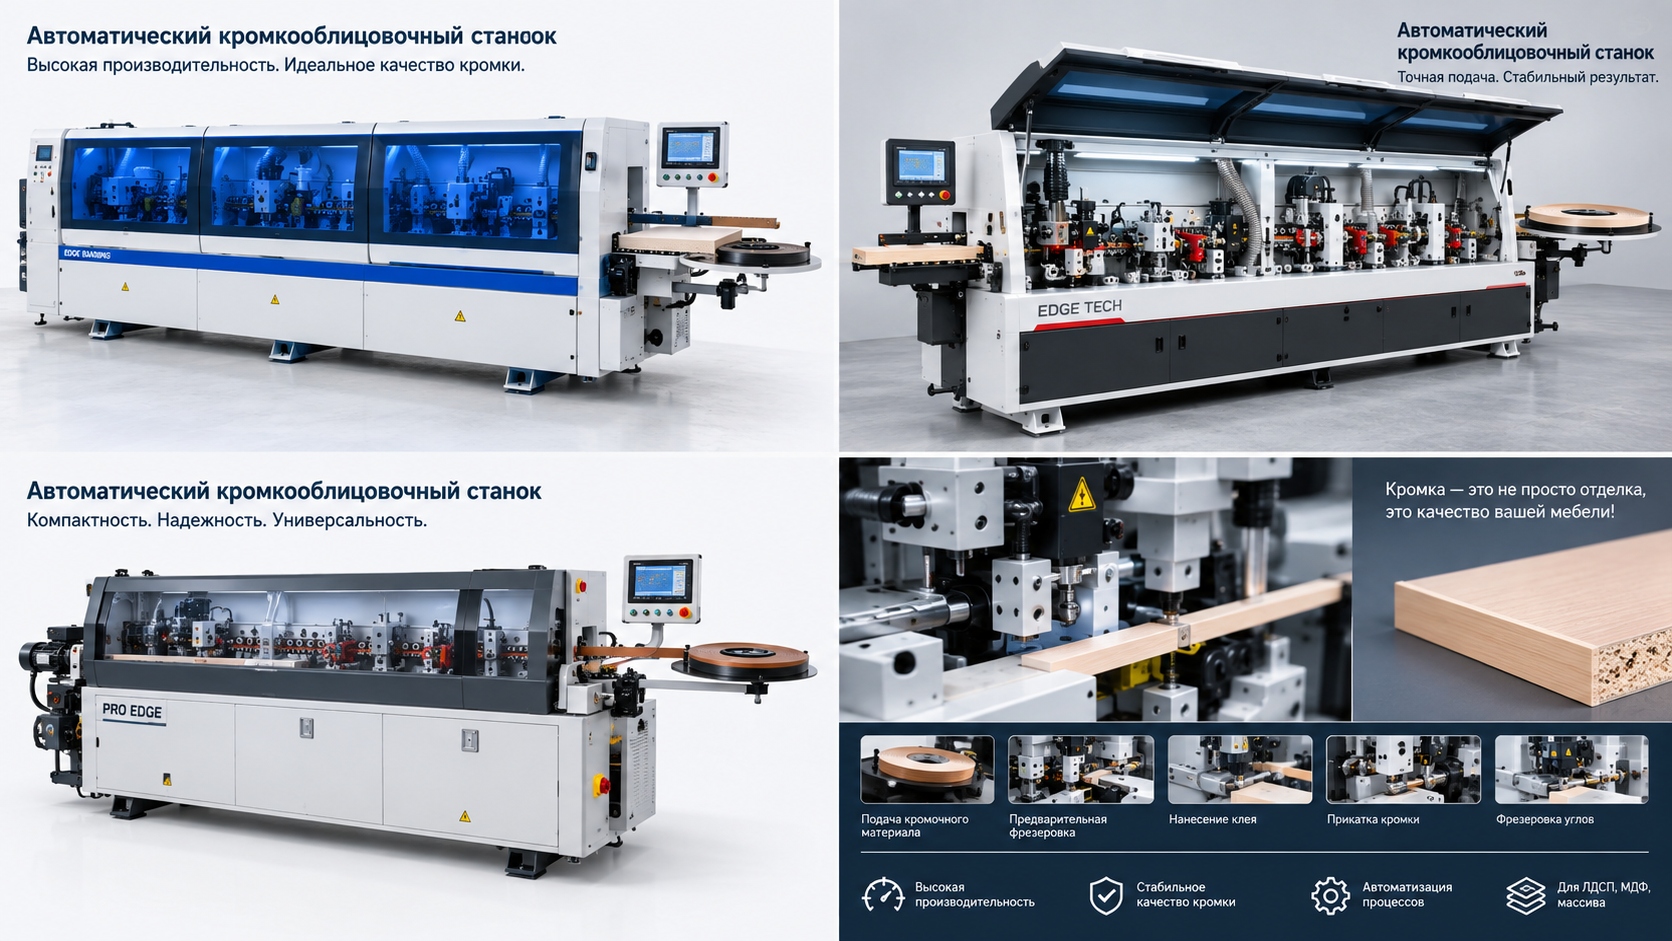
Практика показывает, что автоматический кромкооблицовочный станок KROM AUTOMAT 2.0 MAX, оснащённый прифуговкой, двухмоторной торцовкой и узлом закругления углов, обрабатывает до 300 деталей в час при скорости подачи 16 м/мин. На ручном оборудовании аналогичный объём занимает всю смену и требует двух операторов. Разница не только в скорости - она в предсказуемости результата.
Автоматизация кромкооблицовки на мебельном производстве решает сразу несколько задач: выравнивает качество шва, сокращает зависимость от квалификации оператора, снижает долю переделок и освобождает рабочего для других операций. Это не замена одного станка другим, а изменение логики всего участка.
Почему ручной шов не дотягивает до серийного качества
Скорость обработки
Ручной станок работает со скоростью 6–8 м/мин - теоретический максимум. На практике усталость и монотонность снижают производительность до 4–5 м/мин. При потоке от 200 м погонных кромки в смену ручной станок физически не справляется, и на участке возникает очередь из заготовок.
Качество клеевого шва
На ручном оборудовании равномерность прижима зависит от руки оператора. Малейшее отклонение - и клей ложится неровно, появляются непроклеи или избыток клея, размазанный по пласти. Современный стандарт требует невидимого стыка между кромкой и пластью детали, и на ручном станке добиться этого стабильно невозможно.
Процент брака
Ручное кромкование даёт 5–10% брака: непроклеи, сколы ламината, неровный шов. При объёме 300 деталей в месяц это 15–30 заготовок на переделку или списание. Автоматический станок снижает долю брака до 1–2% за счёт автоматического контроля давления, температуры и скорости подачи.
Что меняет автоматический станок в цехе
Переход на автоматическую подачу меняет роль оператора. Вместо ручного ведения детали он загружает заготовки, контролирует настройки и проверяет результат. Станок последовательно выполняет прифуговку, нанесение клея, прижим кромки, торцевание, фрезерование свесов, циклевание и полировку - без участия человека на промежуточных этапах.
- Прифуговка - снимает микронеровности с торца заготовки, обеспечивая плоскость для приклеивания. На ручном станке этот узел отсутствует.
- Автоматическая подача кромки - датчик наличия кромочного материала исключает пропуск и холостой ход.
- Цифровое управление - настройка толщины, температуры и скорости через тачскрин исключает ошибки ручной регулировки винтами.
- Съёмная клеевая ванна - упрощает очистку и смену клея при переходе на другой цвет или тип кромочного материала.
На что обратить внимание при выборе
- Скорость подачи. Для потока 200–300 м кромки в смену достаточно 10–12 м/мин. При планируемом росте стоит рассматривать станки с подачей от 16 м/мин. Заявленная скорость - теоретический максимум; реальная производительность зависит от размеров деталей и организации загрузки.
- Минимальная длина детали. Заявленный минимум в 100–200 мм на практике может оказаться недостижимым. Если в ассортименте много коротких заготовок - полок, цоколей, рёбер жёсткости, - параметр нужно проверять на реальных образцах.
- Масса станины. Станок весом менее 600–700 кг склонен к вибрациям, нарушающим точность обработки. Массивная станина - условие стабильного качества на потоке.
- Набор узлов. Базовый комплект - клеевой узел, торцовка, фрезеровка свесов - даёт приемлемый результат. Для бесшовной кромки необходимы прифуговка, радиусная цикля и система закругления углов.
- Совместимость с типом клея. Если цех работает с PUR-клеем для влагостойких изделий, важно убедиться, что станок поддерживает этот тип адгезива.
Типичные ошибки при переходе
Главная ошибка - выбирать станок только по заявленной производительности, не учитывая соседние участки. Если форматно-раскроечный станок выдаёт заготовки с погрешностью ±1 мм, кромка ляжет на неровный торец, и автомат не компенсирует этот дефект. Если после кромления идёт ручная присадка, выигрыш в скорости теряется в очереди на следующем участке.
Вторая проблема - недостаточная инфраструктура. Слабый компрессор не обеспечит нужное давление прижима, а плохая аспирация приведёт к попаданию пыли в клеевой узел. Перед установкой автомата необходимо проверить пневмосистему, аспирацию и стабильность электропитания.
Подробные технические характеристики и документацию на оборудование можно изучить на сайте www.krom-stanki.ru.