Корзина пуста
- Блог

- Две технологии, одна цена: почему автоклавный газобетон побеждает в сухой битве цифр
Две технологии, одна цена: почему автоклавный газобетон побеждает в сухой битве цифр
- Информация о материале
- Блог
- 100
На первый взгляд, газобетон есть газобетон. Светлые блоки с пористой структурой, легкие и теплые. Однако за этой внешней схожестью скрываются две принципиально разные технологии, которые в итоге определяют, прослужит ли вам дом десятилетия или начнет трескаться уже через пару лет. Речь идет о разделении на автоклавный и неавтоклавный газобетон.
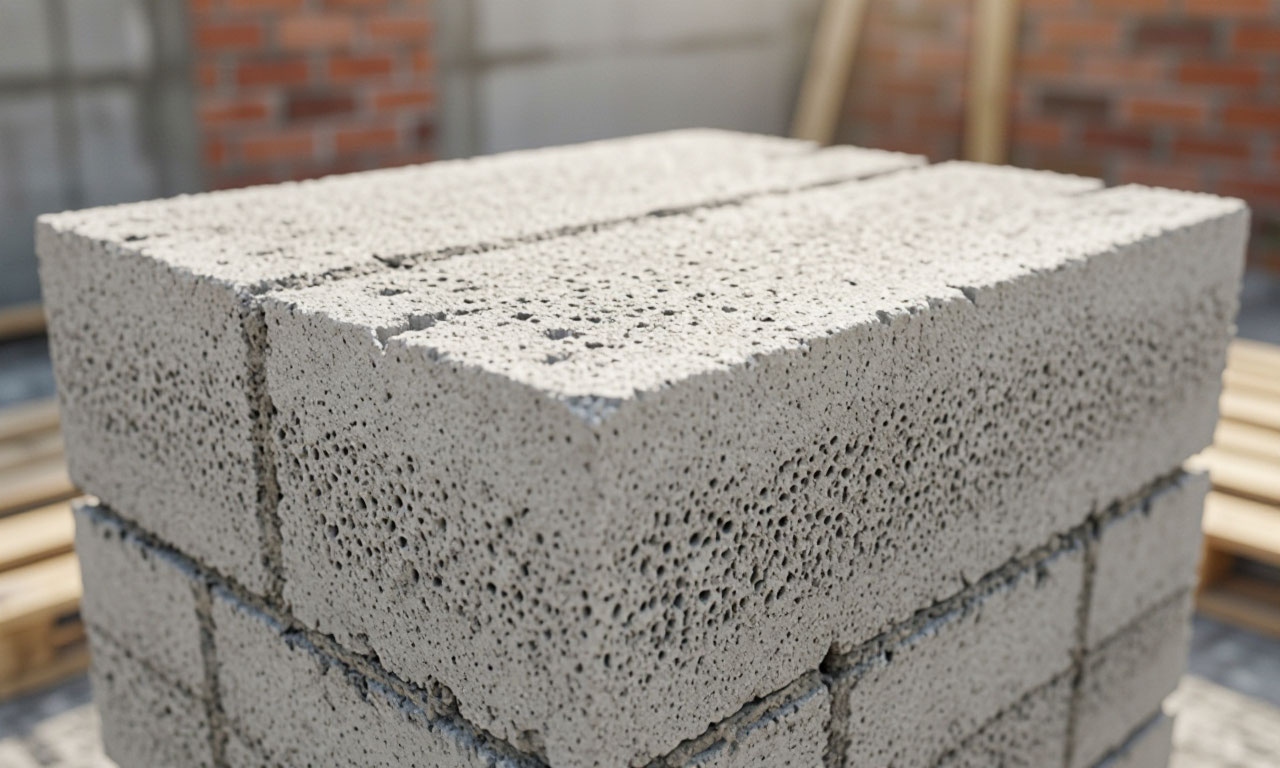
По данным аналитиков, за последние 15 лет производство автоклавного газобетона в России выросло в 12 раз, и сегодня именно этот материал занимает более 42% рынка стеновых материалов . Но на рынке все еще встречаются предложения, которые завлекают более низкой ценой. Разбираемся, в чем разница, почему она критична и какие бренды гарантируют качество.
Две судьбы: автоклав и естественное твердение
Принципиальное различие закладывается на финальном этапе производства.
- Автоклавный газобетон проходит гидротермальную обработку — выдерживается в среде насыщенного пара при температуре 174–194°C и давлении 0,9–1,5 МПа в течение 12 часов. Эта процедура запускает химическую реакцию, в результате которой образуется синтетический минерал тоберморит. Материал становится искусственным каменным монолитом с кристаллической решеткой, что и обеспечивает его стабильные характеристики.
- Неавтоклавный газобетон (или газобетон гидратационного твердения) застывает в естественных условиях, при атмосферном давлении и комнатной температуре. Этот процесс дешевле и не требует сложного оборудования, но конечный продукт уступает автоклавному собрату по большинству ключевых параметров.
Битва характеристик: геометрия, усадка, прочность
Самый простой способ оценить разницу — взглянуть на сухие цифры, за которыми стоят реальные деньги и время.
| Характеристика | Автоклавный газобетон | Неавтоклавный газобетон |
|---|---|---|
| Точность геометрии | Отклонения не более ±1 мм по высоте | Отклонения могут достигать 5–10 мм |
| Усадка при высыхании | 0,12–0,15 мм/м — минимальная | Может достигать 2–3 мм/м, что в 10 раз выше |
| Кладочный шов | Тонкий, 2–3 мм (клей), без «мостиков холода» | Толстый, 10–15 мм (раствор), для выравнивания рядов |
| Теплопроводность | Стабильная: 0,10–0,12 Вт/(м·°С) | Может колебаться из‑за неравномерной структуры |
«Разница в геометрии — это не просто красивая цифра, — комментирует Юлия Иванова, старший технический специалист по подбору аналогов. — Когда вы кладете стены из неавтоклавных блоков с отклонениями в 5 мм, вы не сможете сделать тонкий клеевой шов. Приходится использовать толстый растворный слой, чтобы выровнять ряды. Это перерасход клеящей смеси в разы, появление мощных мостиков холода и, как итог, увеличение бюджета на строительство и отопление».
Именно по этой причине производители автоклавного газобетона подчеркивают, что при кладке на тонкий клеевой шов стены получаются ровными и готовыми к финишной отделке практически без дополнительного выравнивания.
Последствия экономии на неавтоклавном газобетоне
Кажущаяся выгода от покупки более дешевых неавтоклавных блоков может обернуться серьезными проблемами. Исследования показывают, что в обычных условиях эксплуатации высокая усадка материала становится причиной:
- Появления усадочных трещин в стенах.
- Снижения теплоэффективности из-за необходимости выравнивать кладку толстым швом.
- Дополнительных затрат на клей и штукатурку.
- Риска разрушения несущих конструкций из-за непредсказуемых деформаций.
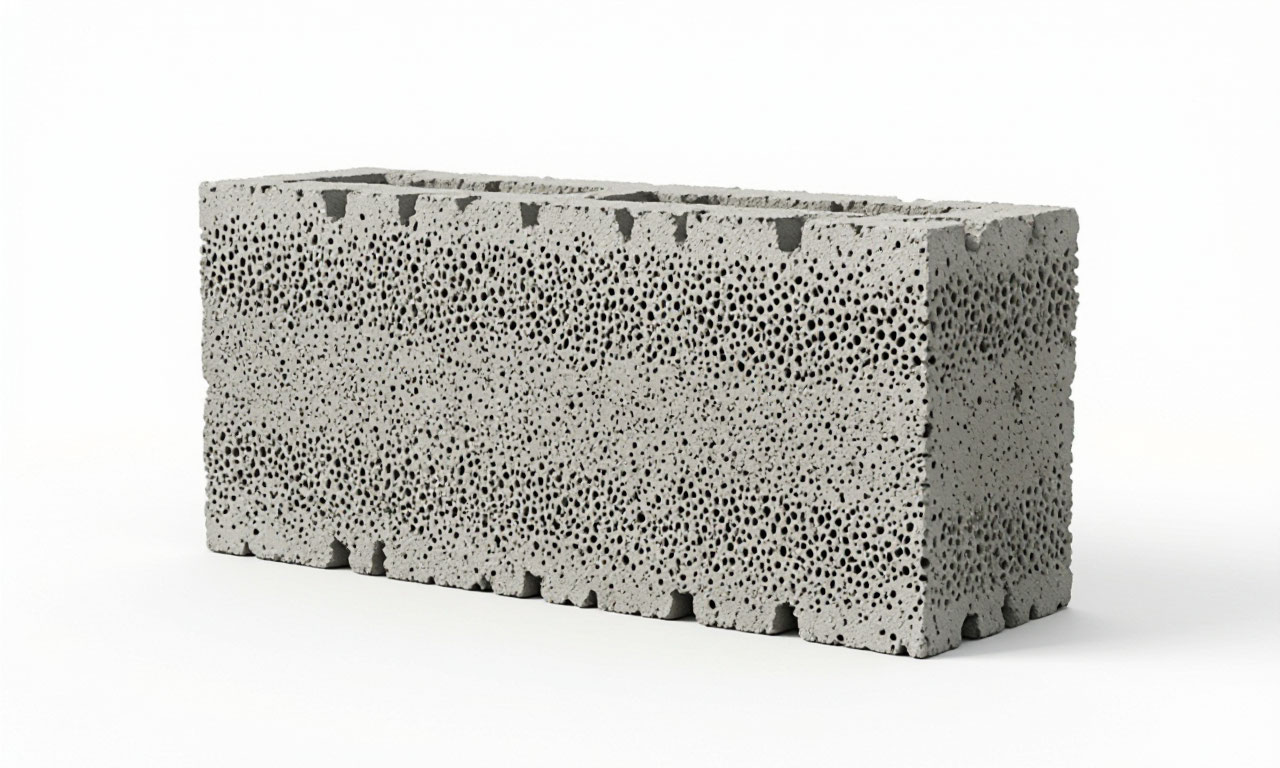
«Сегодня крупных заводов, производящих неавтоклавный газобетон, почти не осталось, — предупреждает Петр Иванов**, главный технолог. — Все, что выдается за такой материал, зачастую является кустарным пенобетоном. Его можно отличить по темно-серому цвету, кривым граням и полному отсутствию сертификатов. Ни один инженер не возьмется гарантировать его характеристики».
Бренды-лидеры: на кого ориентироваться
Надежный способ защитить себя — выбирать продукцию крупных заводов, использующих проверенное оборудование. Сегодня рынок автоклавного газобетона в России представлен несколькими ведущими брендами:
- Bonolit (ГК «Бонолит»): один из гигантов с заводами в Московской и Нижегородской областях. Использует автоматизированные линии Hess и гарантирует идеальную геометрию (отклонения до 1 мм) и стабильность характеристик от партии к партии.
- Istkult (преемник Ytong): бренд с мировым именем, производство в Можайске. Эталон качества и точности геометрии для многих строителей, находится в премиум-сегменте.
- Aeroc (ГК «ЛСР»): лидер Северо-Западного региона, заводы в Ленинградской области. Отличается хорошим соотношением цены и качества. Например, их блоки D400 имеют прочность B2.5, аналогичную блокам D500 у некоторых конкурентов.
- Калужский газобетон: сравнительно молодой завод, но с современным оборудованием WKB systems. По оценкам рынка, предлагает качественную продукцию по конкурентной цене . Также активно наращивают производство такие региональные гиганты, как «Твинблок» (холдинг «Атомстройкомплекс»), который запустил третий завод и планирует выпуск до 1 млн м³ в год.
Выбор между автоклавным и неавтоклавным газобетоном — это выбор между контролируемым, высокотехнологичным строительством и экономией с неясными последствиями. Автоклавный газобетон дает именно то, что нужно профессиональному застройщику или частному владельцу: точную геометрию, стабильную прочность и понятную теплопроводность. Это означает, что на стройплощадке не возникает сюрпризов и не требуется дополнительно докупать материалы или пересчитывать смету. В условиях, когда цена ошибки высока, а бюджет ограничен, этот фактор становится решающим.